Пн-Пт 09:00 – 17:30 (обед 13:00 - 13:30)
Сб-Вс: выходные
Фрезеровка фанеры на станках с числовым программным управлением (ЧПУ) — это стандарт индустрии в производстве мебели, рекламных конструкций и элементов декора. Высокая скорость раскроя и точность до долей миллиметра делают этот метод незаменимым. Однако фанера из-за своей многослойности и обилия жесткого клеевого абразива остается капризным материалом.
Успех фрезеровки на автоматизированном оборудовании зависит от трех китов: грамотно подготовленного вектора, правильного подбора геометрии фрезы и точного расчета режимов резания.
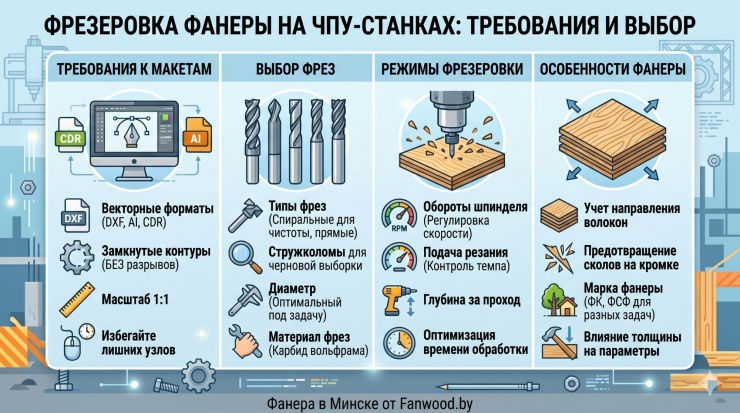
Станок с ЧПУ работает по строгим математическим координатам, поэтому любая небрежность в чертеже приведет к браку заготовки или поломке дорогой оснастки.
Формат файлов: векторные контуры в форматах dxf, cdr, ai или eps, при этом растровые изображения к работе не допускаются.
Масштаб макета: строго 1:1, а все конструктивные размеры должны быть указаны в миллиметрах.
Замкнутость контуров: все линии реза должны быть объединены в замкнутые векторы, иначе управляющая программа некорректно определит внутреннюю и внешнюю сторону детали.
Отсутствие наложений: в макете не должно быть двойных линий, наложенных друг на друга точек и пересекающихся векторов, так как фреза пройдет по одному месту дважды.
Учет радиуса фрезы: цилиндрическая фреза физически не способна выпилить острый внутренний угол, поэтому в местах стыковки деталей шип-паз необходимо закладывать технологические скругления (галтели или пазы типа «собачья кость»).
Клей, соединяющий слои березового или хвойного шпона, быстро тупит стандартный инструмент. Для ЧПУ-обработки фанеры используют фрезы из твердого сплава (мелкозернистый вольфрам-кобальт).
Компрессионные фрезы: это идеальный инструмент для раскроя фанеры, поскольку они имеют встречное направление ножей, которое прижимает волокна шпона к центру листа, обеспечивая чистый край без сколов как на верхней, так и на нижней пласти.
Спиральные фрезы с удалением стружки вверх (Up-cut): подходят для быстрого пазования и глубокой выборки, так как они эффективно выводят опилки из зоны реза, но могут оставлять ворс на лицевой поверхности листа.
Спиральные фрезы с удалением стружки вниз (Down-cut): прижимают верхний слой шпона, гарантируя чистую верхнюю кромку, однако их нельзя использовать для глубоких глухих пазов из-за риска прессования опилок и перегрева инструмента.
Неправильный режим резания приводит либо к поломке фрезы от избыточного давления, либо к обугливанию кромок фанеры из-за трения тупого инструмента на высоких оборотах.
Скорость подачи: подбирается индивидуально под диаметр фрезы, и для стандартного раскроя фанеры толщиной 15 мм фрезой диаметром 6 мм оптимальная подача составляет от 2500 до 4000 мм/мин.
Обороты шпинделя: для твердосплавного инструмента при указанной скорости подачи шпиндель настраивают на 18 000–21 000 оборотов в минуту.
Расчет подачи на зуб: главный инженерный показатель, который для качественной обработки фанеры должен находиться в пределах 0.1–0.15 мм на один зуб фрезы.
Глубина за один проход: для получения чистого реза и сохранения ресурса станка глубина погружения фрезы за один проход не должна превышать диаметр самого режущего инструмента (для 6-миллиметровой фрезы максимальный шаг по глубине составляет 5–6 мм).
Соблюдение этих технических параметров позволяет минимизировать постобработку деталей и гарантирует, что кромка фанеры получится гладкой, без сколов и следов нагара.