Пн-Пт 09:00 – 17:30 (обед 13:00 - 13:30)
Сб-Вс: выходные
Лазерная резка фанеры — это идеальный способ получить деталь сложной формы с точностью до десятой доли миллиметра. Однако каждый, кто впервые запускает лазерный станок, сталкивается с одной и той же проблемой: края заготовки становятся угольно-черными, а на лицевой стороне шпона появляются некрасивые коричневые подпалины.
Как специалист, работающий с лазерным ЧПУ-оборудованием, я скажу прямо: полностью избежать термического воздействия невозможно, ведь лазер буквально выжигает древесину. Но сделать нагар минимальным, а край аккуратным — это вполне решаемая инженерная задача.
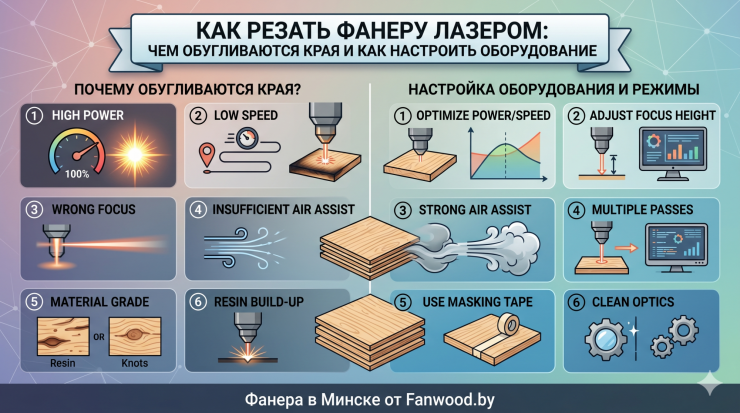
Причина обугливания кроется в самой технологии. Лазерный луч — это сфокусированный световой поток огромной мощности, который мгновенно нагревает древесину до температуры кипения и испарения. В процессе работы происходят два параллельных процесса:
Горение древесины: под воздействием кислорода из воздуха шпон начинает активно обугливаться.
Кипение клеевого слоя: смолы, соединяющие слои шпона, плавятся и превращаются в едкий деготь, который оседает на краях заготовки в виде липкого коричневого налета.
Качество торца на 50% зависит от сырья, которое вы загружаете в станок. Обычная строительная фанера превратит процесс резки в кошмар из-за скрытых дефектов. При выборе материала обращайте внимание на следующие параметры:
Марка фанеры: покупайте только марку ФК (на карбамидном клее). Влагостойкая фанера ФСФ содержит фенолформальдегидные смолы, которые лазер режет крайне неохотно, выделяя при этом токсичный дым, а край получается грязно-черным.
Сорт шпона: выбирайте элитные мебельные сорта (1/1, 1/2 или 2/2). В низких сортах внутри листов часто встречаются скрытые сучки и пустоты, заполненные излишками клея, на которых лазер спотыкается и начинает жечь древесину на одном месте.
Специализированная фанера: идеальный выбор — шлифованная березовая фанера с пометкой «для лазерной резки», при производстве которой используется специальный легкоплавкий клей.
Чтобы минимизировать нагар, необходимо правильно сбалансировать три главных параметра вашего ЧПУ-станка: мощность, скорость и обдув.
| Параметр настройки | Влияние на результат | Правильное решение |
| Скорость перемещения | низкая скорость заставляет луч долго воздействовать на одну точку. | устанавливайте максимально возможную скорость, при которой лазер успевает прорезать лист насквозь. |
| Мощность излучателя | избыточная мощность пережигает края и увеличивает ширину реза. | подбирайте мощность так, чтобы она работала на пределе возможностей для данной скорости, но без излишка. |
| Воздушный обдув | слабый поток воздуха не успевает выдувать продукты горения из зоны реза. | используйте мощный компрессор, который буквально сдувает пламя и охлаждает края шпона. |
Если базовых настроек станка недостаточно, профессионалы используют проверенные хитрости, которые позволяют получить чистый рез даже на капризном материале.
Применение малярного скотча: наклейте широкий бумажный скотч на лицевую сторону фанеры перед резкой. Летучие смолы и копоть осядут на бумаге, а после снятия скотча вы получите идеально чистый шпон.
Работа на сотовом столе: никогда не кладите фанеру на сплошной металлический лист. Лазерный луч, проходя насквозь, отразится от подложки и прожжет тыльную сторону заготовки (эффект «обратного выстрела»), поэтому сотовый или ламельный стол обязателен.
Правильное фокусное расстояние: регулярно очищайте линзу лазерной головки и точно настраивайте фокус по зазоромеру, так как расфокусированный луч теряет плотность энергии и начинает не резать, а греть и жечь древесину вокруг паза.
Завершая настройку, всегда делайте тестовую резку небольшого квадрата на обрезке из той же партии фанеры. Это сбережет ваше время, нервы и дорогостоящий материал.
На каком типе лазерного оборудования (CO2-лазер или диодный станок) вы планируете выполнять резку, и какая толщина фанеры является приоритетной для вашего проекта?